logo

تفاصيل المنتجات

Created with Pixso. المنزل Created with Pixso. منتجات Created with Pixso.
مطحنة نهاية كربيد التنغستن
Created with Pixso.

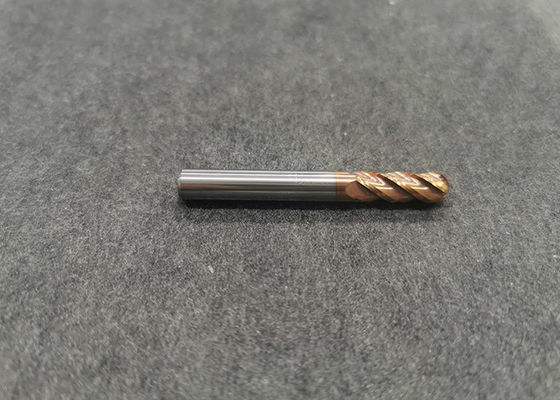
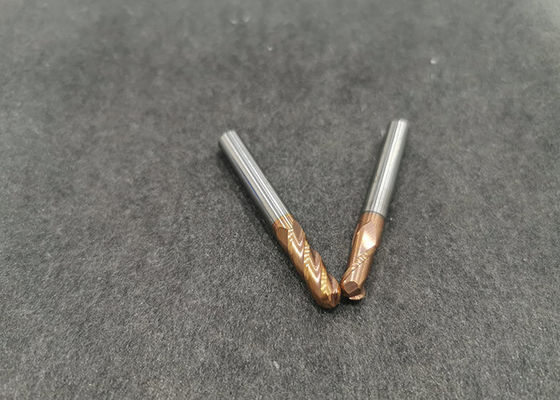
HRC55 اللون الذهبي أربعة العزف فولفستين كاربيد نهاية طاحونة كاربيد صلبة طاحونة نهاية للصلب الحديد الفولاذ المقاوم للصدأ

HRC55 اللون الذهبي أربعة العزف فولفستين كاربيد نهاية طاحونة كاربيد صلبة طاحونة نهاية للصلب الحديد الفولاذ المقاوم للصدأ

الاسم التجاري: KTS
رقم الطراز: أربعة فلوت
الـ MOQ: 100 قطعة
سعر: $1-20
شروط الدفع: ل / c، / تي تي، ويسترن يونيون
القدرة على التوريد: 250000 قطعة / قطعة في الشهر
معلومات مفصلة
مكان المنشأ:
سيتشوان ، الصين
إصدار الشهادات:
ISO9001:2008
مادة:
كربيد التنغستن
صلابة:
HRC55
عدد الفلوت:
1/2/3/4
نطاق الحجم:
1mm-20mm
ينهي:
طحن غرامة
نوع الأنف:
الأنف الكروي، مسطح
تفاصيل التغليف:
حافظة بلاستيكية
إبراز:

مطحنة نهاية كربيد الصلبة

,

قطع مطحنة نهاية كربيد الصلبة

وصف المنتج

HRC55 قاطع تفريز كربيد التنجستن بأربع شفرات برأس مسطح ولون ذهبي HRC55

تثبيت قاطع التفريز

تعتمد قواطع التفريز المستخدمة في مراكز التشغيل في الغالب على طريقة التثبيت بمجموعة زنبركية، وتكون في شكل ناتئ عند الاستخدام. أثناء عملية التفريز، قد يمتد قاطع التفريز تدريجياً من حامل الأداة، بحيث يتم فقده بالكامل؟ مما يؤدي إلى إلغاء قطعة العمل. السبب عمومًا هو وجود الفتحة الداخلية لحامل الأداة والقطر الخارجي لحامل أداة التفريز، مما يتسبب في قوة تثبيت غير كافية. عادة ما تكون قواطع التفريز مطلية بزيت مانع للصدأ. إذا تم استخدام زيت قطع غير مائي للقطع، فسوف تلتصق طبقة رقيقة من الزيت بالفتحة الداخلية لحامل الأداة. عند تخزين طبقة الزيت على المقبض وحامل الأداة، يكون من الصعب جدًا على حامل الأداة تثبيت المقبض بإحكام، ويكون قاطع التفريز مفكوكًا ومفقودًا أثناء المعالجة. لذلك، قبل تثبيت قاطع التفريز، يجب تنظيف ساق قاطع التفريز والفتحة الداخلية لمشبك الأداة باستخدام سائل تنظيف، ثم تجفيفها قبل التثبيت.
عندما يكون قطر قاطع التفريز كبيرًا، حتى لو كان حامل الأداة وحامل الأداة نظيفين جدًا، فقد تحدث حادثة فقدان للأداة. في هذا الوقت، يجب اختيار حامل الأداة ذي الفجوة المسطحة وطريقة القفل الجانبي المقابلة.
مشكلة أخرى قد تحدث بعد تثبيت قاطع التفريز هي أن قاطع التفريز ينكسر عند منفذ حامل الأداة أثناء المعالجة. السبب عمومًا هو أن حامل الأداة قد تم ارتداؤه لفترة طويلة وأصبح جزء المنفذ من حامل الأداة مخروطي الشكل. استبدله بحامل أداة جديد.

اهتزاز قاطع التفريز

نظرًا لوجود فجوة طفيفة بين قاطع التفريز وحامل الأداة، قد يهتز القاطع أثناء المعالجة. سيؤدي الاهتزاز إلى جعل حافة القطع لقاطع التفريز غير متساوية في كمية القطع، وسيزداد تمدد القطع مقارنة بالقيمة المحددة الأصلية، مما يؤثر على دقة التشغيل وعمر الأداة. ومع ذلك، عندما تكون عرض الأخدود المعالج صغيرًا، يمكن اهتزاز الأداة عن قصد، ويمكن الحصول على عرض الأخدود المطلوب عن طريق زيادة القطع ومقدار التمدد، ولكن في هذه الحالة، يجب أن يكون الحد الأقصى لسعة قاطع التفريز أقل من 0.02 مم، وإلا قم بإجراء قطع مستقر. في التشغيل العادي، كلما قل اهتزاز القاطع كان أفضل.
عند حدوث اهتزاز للأداة، يجب التفكير في تقليل سرعة القطع وسرعة التغذية. إذا تم تقليل كليهما بنسبة 40٪ ولا يزال هناك اهتزاز كبير، فيجب التفكير في تقليل كمية أكل السكين.
إذا حدث رنين أثناء المعالجة، فقد يكون السبب هو أن سرعة القطع عالية جدًا، ومعدل التغذية صغير جدًا، والأداة غير كافية، وقوة تثبيت قطعة العمل غير كافية، وشكل قطعة العمل أو طريقة تثبيت قطعة العمل يجب أن يتم قبولها. إجراءات مثل تعديل كمية القطع، وإضافة الصلابة المجزأة للأداة، وزيادة معدل التغذية.
القطع النهائي لقاطع التفريز
في التفريز باستخدام الحاسب الآلي لتجويف القالب وقطع العمل الأخرى، عندما تكون نقطة القطع جزءًا مقعرًا أو تجويفًا عميقًا، يلزم زيادة امتداد قاطع التفريز. إذا تم استخدام قاطع تفريز طويل الحافة، بسبب الانحراف الكبير للأداة، فمن السهل التسبب في اهتزاز وتسبب في كسر الأداة. لذلك، في عملية التشغيل، إذا كانت حواف القطع ذات نهايات أدوات متشابهة فقط مطلوبة للمشاركة في القطع، فمن الأفضل اختيار قاطع تفريز طويل الساق قصير الحافة بطول أداة إجمالي أطول. عند استخدام قاطع تفريز كبير القطر لمعالجة قطعة عمل على آلة تفريز أفقية باستخدام الحاسب الآلي، بسبب التشوه الكبير الناجم عن وزن الأداة، يجب إيلاء المزيد من الاهتمام لعنوان القطع النهائي الرائع. إذا كنت تستخدم قاطع تفريز طويل الحافة، فأنت بحاجة إلى تقليل سرعة القطع وسرعة التغذية بشكل كبير.

اختيار معلمات القطع

يعتمد اختيار سرعة القطع بشكل أساسي على مادة قطعة العمل المراد معالجتها؛ يعتمد اختيار سرعة التغذية بشكل أساسي على مادة قطعة العمل المراد معالجتها وقطر قاطع التفريز. ترافق عينات الأدوات لبعض مصنعي الأدوات الأجانب جدولًا لمعلمات قطع الأدوات للرجوع إليها. ومع ذلك، يتأثر اختيار معلمات القطع أيضًا بالعديد من العوامل مثل الأدوات الآلية، وريش الأدوات، وشكل قطعة العمل المراد معالجتها، وطرق التثبيت. يجب تعديل سرعة القطع وسرعة التغذية وفقًا للوضع الفعلي.
عندما تكون حياة الأداة هي العامل ذي الأولوية، يمكن تقليل سرعة القطع وسرعة التغذية بشكل مناسب؛ عندما لا تكون إزالة الرقائق من الحافة جيدة، يمكن زيادة سرعة القطع بشكل مناسب.

اختيار طرق القطع

يعتبر اعتماد التفريز السفلي مفيدًا لحماية غطاء الشفرة ويمكن أن يحسن عمر الأداة. ولكن هناك نقطتان يجب التركيز عليهما:
إذا كنت تقبل معالجة الأدوات الآلية العادية، فيجب عليك محاولة القضاء على فجوة آلية التغذية؛
عندما يكون مظهر قطعة العمل متبقيًا بطبقة أكسيد أو طبقة متصلبة أخرى تتكون من عملية الصب والطرق، فمن المستحسن اعتماد التفريز العكسي.